Innkaupateymi í þungaiðnaði standa frammi fyrir jafnvægislist þegar kemur að því að tryggja sér áreiðanlegan búnað án þess að fara of langt í fjárhagsáætlunum sínum. Í stórum rekstri eins og námuvinnslu, jarðgöngum og járnbrautarþróun er upphaflegt kaupverð véla aðeins einn hluti af flókinni fjárhagsjöfnu. Kaupendur verða stöðugt að vega og meta upphafskostnað á móti langtíma rekstrarkostnaði vegna hugsanlegs niðurtíma véla. Ef vél bilar í miðjum vakt, safnast fjárhagstjónið fljótt upp. Fyrir alþjóðlega kaupendur sem greina tilboð, rekja raunverulega kostnaðarþætti á bak við þungavinnu...Bergborvélkrefst þess að skoða djúpt í alþjóðlegu framboðskeðjunni. Þetta er þar sem innsýn fráTopp 10 birgjar bergboraverða ómetanleg. Þessir leiðandi framleiðendur sýna að aVerð á bergborvéler aldrei tilviljunarkennd tala. Þess í stað er hún bein afleiðing af sértækum verkfræðilegum ákvörðunum, vinnslu hráefna, skilvirkni framleiðslu og flutningskerfum.
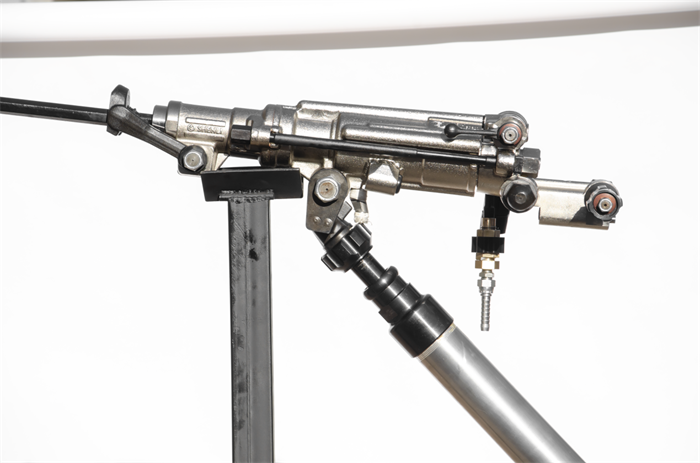
Að skilja hvernig þessar breytur hafa samskipti hjálpar innkaupastjórum að greina á milli ódýrra véla sem bila undir þrýstingi og hagkvæmra véla.BergborunarbúnaðurHannað til að endast í mörg ár. Í alþjóðaviðskiptum gerast óvæntar verðbreytingar vegna sveiflna í efniskostnaði, framleiðslustöðum og breyttum tollreglum. Með því að brjóta niður þessa kjarnaþætti geta alþjóðlegir rekstraraðilar betur spáð fyrir um verðþróun og fundið samstarfsaðila sem bjóða upp á áreiðanlegt, langtímavirði véla án þess að tæma bankareikninginn.
I. Hráefnisöflun og heiðarleiki í málmvinnslu
Í kjarna sínum, aBergborunarvélvinnur undir miklu vélrænu álagi og notar þúsundir högga á mínútu til að brjóta í gegnum granít, basalt og verkfræðilega steypu. Þar sem þessi verkfæri verða fyrir stöðugri núningi, miklum titringi og miklum þrýstingi, er gæði hráa stálsins sem notað er mikilvægasti þátturinn sem ræður bæði afköstum þess og lokaverði þess á markaði. Ódýrar stálblöndur sem skortir réttu málmblöndurnar þjást oft af földum örsprungum og burðarvirkisveiflum, sem veldur því að verkfærið bilar fyrir tímann við erfiðar aðgerðir á vettvangi.
Leiðandi framleiðendur alþjóðlegra framleiðenda lágmarka þessa áhættu með því að kaupa hágæða stálblöndur beint frá virtum, stórum innlendum eða erlendum birgjum. Þessar úrvals málmblöndur innihalda nákvæmt magn af krómi, nikkel, mólýbdeni og mangani, sem bætir verulega styrk, teygjanleika og slitþol málmsins. Kostnaður við hráefni er enn frekar undir áhrifum sérhæfðra hitameðferðarferla sem notuð eru á eftir. Til dæmis bætir það við framleiðslukostnaði að setja lykilhluta í gegnum stýrða kolefnisblöndun, nítríðun og lokaða kæliofnmeðferð en býr til sterka, slitþolna ytri skel en viðheldur sveigjanlegum, höggdeyfandi innri kjarna.
Þegar vörumerki fjárfestir mikið í hágæða málmvinnslu endurspeglar upphafsverð verkfærisins að sjálfsögðu þetta hágæða stál. Hins vegar tryggir þessi fjárfesting að þungavinnuvalkostir, eins og háþróaðirSlagverksæfing, getur tekist á við krefjandi umhverfi án stöðugra bilana. Að velja ódýrari valkosti úr óstaðfestum stáltegundum gæti sparað peninga í upphafi, en það leiðir oft til mikils viðhaldskostnaðar og skyndilegra burðarvirkisbilana á vinnustaðnum.
II. Nákvæm framleiðsla, CNC vikmörk og hönnunarverkfræði
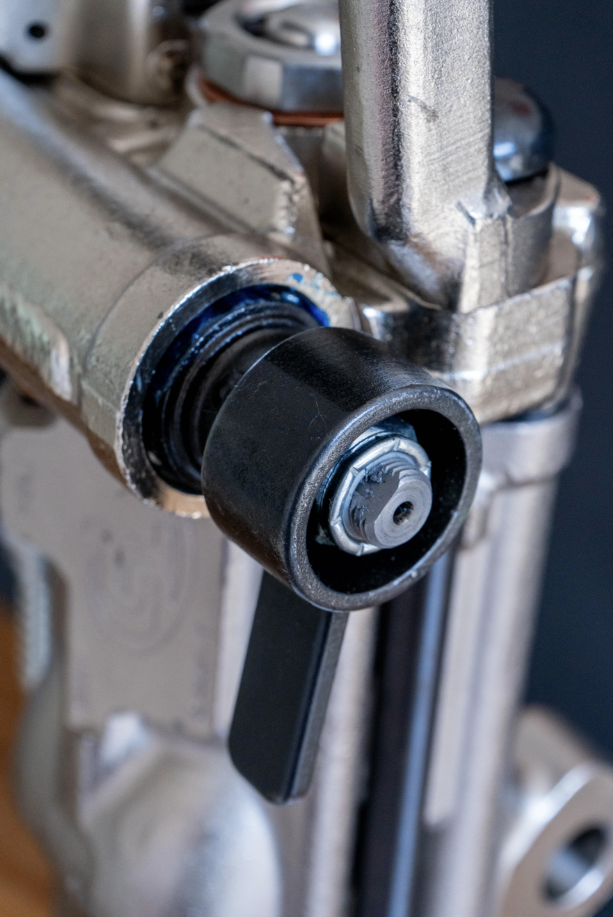
Innri hönnun nútíma loft- og vökvaborbúnaðar krefst mjög nákvæmrar verkfræði. Inni í stöðluðuLoftþrýstiborvél fyrir berg, þungur stimpill hreyfist fram og til baka á miklum hraða innan fínsmíðaðs strokka. Ef bilið milli þessara hreyfanlegra hluta er frábrugðið jafnvel nokkrum míkronum, lekur þrýstiloft út, sem veldur umtalsverðri lækkun á höggorku og gríðarlegri sóun á rekstrarafli. Að ná þeirri miklu nákvæmni sem þarf til að koma í veg fyrir þessa orkuleka krefst mikilla fjárfestinga í háþróaðri framleiðslubúnaði.
Leiðandi verksmiðjur í greininni nota sjálfvirkar CNC-vinnslustöðvar, fjölása fræsieiningar og tölvustýrðar kvörn með innri þvermál til að halda framleiðsluvikmörkum innan ótrúlega þröngs þriggja míkrona glugga. Þessi nákvæmni krefst dýrra, hágæða framleiðsluvéla, reglulegrar kvörðunar og hæfra rekstraraðila, sem allt er tekið með í reikninginn í grunnverði búnaðarins. Að auki krefjast verkfræðilegar nýjungar sem lækka loftnotkun en halda höggorku hári stöðugra fjárfestinga í rannsóknum og vöruþróun.
Íhugaðu sérhæfð verkfæri eins og hátíðniS83 bergborvélInnri ventilkassinn og dreifikerfið eru hönnuð til að skila hámarksblæstri á mínútu og viðhalda jafnvægu loftnotkunarhlutfalli. Að byggja upp áreiðanlegtS83 bergborvélkrefst þess að nota fyrsta flokks CNC slípilínur og einstaklingsbundnar afköstaprófanir fyrir hverja einustu einingu. Ódýrir framleiðendur sleppa oft þessum ströngu vinnsluskrefum og gæðaeftirliti til að bjóða lægra verð. Hins vegar enda þessar ódýru vélar oft á því að nota óhóflegt magn af lofti og missa höggkraft eftir aðeins nokkurra vikna notkun, sem sannar að nákvæmnisverkfræði er alltaf fjárfestingarinnar virði.
III. Innlend vinnuaflsþróun og kostur kínversku samþættu framboðskeðjunnar
Staðsetning verksmiðjunnar gegnir gríðarlegu hlutverki í mótun heildsöluverðs á iðnaðarvélum á heimsvísu. Sögulega hafa birgjar búnaðar í Vestur-Evrópu og Norður-Ameríku sett gullstaðalinn fyrir þungavinnuvélar, en hátt launahlutfall á staðnum, strangur kostnaður við reglugerðir og sundurlaus framboðslínur þýða að smásöluverð þeirra helst nokkuð hátt. Aftur á móti hefur vöxtur háþróaðra framleiðsluklasa í Austur-Asíu - sérstaklega á iðnaðarsvæðum í Kína - skapað mjög skilvirkan valkost í framleiðslu.
Þessi svæðisbundni kostur sést best hjá fyrirtækjum eins og XIANGHE SHENLI(Tianjin Shenglida Machinery Equipment Co., Ltd.), sem sameinar háþróaða framleiðslugæði og mjög samkeppnishæf verð. Með því að byggja kjarnastarfsemi sína á rótgrónum iðnaðarsvæðum njóta þessir framleiðendur góðs af fullkomlega samþættri staðbundinni framboðskeðju. Stálsteypustöðvar, sérhæfðar hitameðferðarstöðvar, íhlutasteypustöðvar og háþróaðar CNC-vinnslustöðvar eru oft staðsettar innan skamms akstursfjarlægðar frá hvor annarri. Þessi nána svæðisbundna samþætting útrýmir dýrum flutningskostnaði og löngum afhendingartíma sem venjulega hægja á sundurlausum alþjóðlegum framboðskeðjum.
Þar að auki, þótt launakostnaður á staðnum í þessum iðnaðarmiðstöðvum sé hagkvæmari en í vestrænum löndum, er vinnuaflið mjög hæft í að stjórna sjálfvirkum CNC búnaði og meðhöndla samsetningu þungavéla. Þessi samsetning lægri rekstrarkostnaðar, hæfs vinnuafls og samþætts svæðisbundins framboðsnets gerir þessum verksmiðjum kleift að miðla miklum sparnaði til heimsmarkaðarins. Þar af leiðandi geta alþjóðlegir kaupendur keypt afkastamikil verkfæri eins og þungavinnuvél.Bora fyrir námuvinnsluá broti af kostnaði við vestrænt framleidda valkosti, án þess að fórna burðarþoli eða áreiðanleika á vettvangi.
Að finna rétta jafnvægið milli verðs og afkasta á vettvangi
Þegar innkaupastjórar leita að þungavinnuvélum fyrir alþjóðleg byggingar- eða námuvinnsluverkefni vita þeir að lægsta tilboðið er sjaldan besti samningurinn. Lágt kaupverð getur fljótt tapað verðmæti sínu ef vélin bilar oft, orkunýtnin er léleg eða líftími hennar er stuttur. Til að fá sem mest út úr fjárfestingu sinni verða kaupendur að leita að birgjum sem sameina nákvæmnisverkfræði og stranga gæðastjórnun við kostnaðarkosti samþættrar svæðisbundinnar framboðskeðju.
Með því að velja framleiðanda sem fer vandlega með hráefni sín, notar háþróaða CNC-vinnslu og framkvæmir einstakar prófanir geta iðnaðarrekstraraðilar fundið endingargóðar vélar á mjög sanngjörnu verði. Þessi jafnvægisaðferð verndar verkefni gegn dýrum niðurtíma og tryggir að starfsfólk á vettvangi geti unnið skilvirkt dag eftir dag. Í krefjandi heimi alþjóðaviðskipta er val á reyndum, vottaðum samstarfsaðila enn snjallasta stefnan til að tryggja áreiðanlegar vélar sem skila framúrskarandi langtímavirði.
Fyrir ítarlegar tæknilegar upplýsingar, vörulista og verðlagningu beint frá verksmiðju á heildarlínu þungavinnu loftborunarbúnaðar, fylgihluta og sérsniðinna vélrænna lausna, heimsækið opinberu vefsíðu fyrirtækisins áhttps://www.y-sld.com/
Birtingartími: 2. september 2026
