Granit, kuvarsit veya bazalt gibi son derece dayanıklı jeolojik oluşumlarda derin sondaj işlemleri gerçekleştirilirken, yapısal bütünlük ve mekanik verimlilik tartışılmaz öneme sahiptir. Yeraltı operasyonları, sürekli termal ve kinetik yükler altında bükülmeden 150 ila 200 MPa'yı aşan basınç dayanımlarını kırabilen ekipman gerektirir. Saha operatörleri için, üstün jeolojik tabakalarla karşılaşmak, yüksek aşındırıcı aşınma, aşırı alet titreşimi ve sürekli iç piston sıkışması tehdidiyle başa çıkmak anlamına gelir. Bu affetmeyen ortamlarda, doğru üretim ortağını seçmek, proje karlılığı ile maliyetli arıza süreleri arasındaki ince çizgiyi belirler.Profesyonel Gelişmiş Darbeli Matkap Fabrikası,SHENLIBu aşırı değişkenlere dayanabilen, yüksek frekanslı darbe enerjisi sağlayabilen ve uzun çalışma vardiyaları boyunca yapısal istikrarı koruyabilen sistemler tasarlanmalıdır.
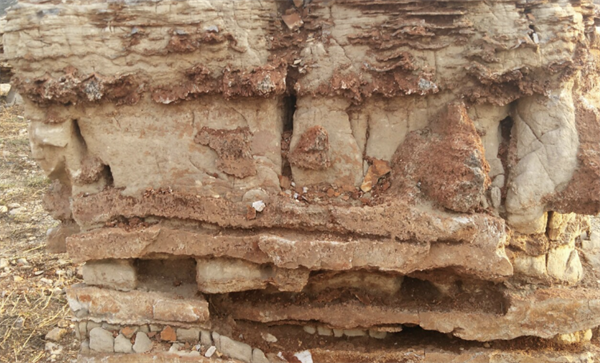
Analiz 1: Sert Kaya Tabakalarının Kategorizasyonu ve SHENLI Performans Ölçütleri
Küresel pazara hakim olmak için gereken mühendislik titizliğini tam olarak anlamak için, özel ekipmanların belirli, son derece aşındırıcı jeolojik matrislerle nasıl etkileşim kurduğunu incelemek gerekir. Standart piyasa matkapları, farklı katmanlar arasında geçiş yaparken sıklıkla anında bileşen bozulması yaşar. Buna karşılık, gelişmiş darbeli üniteler, dünyanın en zorlu kaya türlerinin benzersiz kristal eşiklerinin üstesinden gelmek için mekanik olarak haritalandırılmıştır:
• Kuvarsit (Mohs Sertliği 7; Ölçek f = 15 - 20; Basınç Dayanımı >200 MPa):Bu aşındırıcı, silika bakımından zengin oluşum, ciddi ölçüm aşınmasına neden olur. SHENLI ekipmanı, 80 ila 100 J arasında yoğunlaştırılmış, tek darbeli bir etki enerjisi sağlayan optimize edilmiş piston strok uzunluklarıyla buna karşı koyar ve kinetik geri besleme altında iç bileşenlerin kırılmasına neden olmadan ultra yoğun silika bağlarını başarıyla parçalar.
•Granit (Mohs Sertliği 6 - 7; Ölçek f = 12 - 15; Basınç Dayanımı 120 - 180 MPa):Granit, son derece sürekli dalga yayılımı gerektirir. Fabrikanın senkronize valf teknolojisi, 35 Hz ila 45 Hz arasında hassas bir frekans sağlayarak, matkap ucunun biraz önünde sürekli, radyal gerilme kırıkları oluşturur ve kesintisiz, duraksamayan bir penetrasyon elde edilmesini sağlar.
•Bazalt (Mohs Sertliği 5 - 6; Ölçek f = 10 - 14; Basınç Dayanımı 150 - 250 MPa):Bu yoğun volkanik kaya, kırılmaya karşı dirençlidir ve matkap uçlarını sıkıştırmasıyla ünlüdür. Bu riski azaltmak için, makine, matkap dizisinin deliğin ortasında sıkışmasını önlemek amacıyla, 70 J'lik bir darbeli dalga ile birlikte muazzam bir dönme indeksleme gücü sağlayan bağımsız, yüksek torklu pim çubuklarını entegre eder.
•Demir Cevheri ve Kuvars Diyorit (Mohs Sertliği ~6; Ölçek f = 10 - 12; Basınç Dayanımı 100 - 150 MPa):Yüksek metalik mineral yoğunlukları, sürekli delme işlemi sırasında mutlak stabilite gerektirir. Ağır hizmet tipi pnömatik hava ayaklarıyla desteklenen bu matkaplar, düzgün bir eksenel ileri itme kuvveti sağlayarak tüm kinetik enerjinin doğrudan kaya yüzeyine iletilmesini garanti eder.
Analiz2Karşılaştırmalı Malzeme Mühendisliği ve Bileşen Arızalarının Azaltılması
Piyasada lider konumda olan ekipmanlar ile standart, jenerik alternatifler arasında yapılan titiz bir karşılaştırmalı analiz, temel farklılaştırıcı unsurun metalurji ve özel ısıl işlemler olduğunu ortaya koymaktadır. Jenerik üreticiler, temel üretim maliyetlerini en aza indirmek için pistonlar, tüfek çubukları ve ayna burçları gibi kritik iç bileşenler için sıklıkla standart karbon çelikleri veya standart altı alaşımlar kullanmaktadır. Yüksek frekanslı çalışmanın zorlu, sürekli stresi altında, bu düşük kaliteli metaller hızla döngüsel yorulmaya yenik düşmekte ve pistonun çarpma yüzeyinde mikro kırıklar veya tüfek çubuğu kamalarının erken aşınması şeklinde kendini göstermektedir. Bu iç bileşenler deforme olduğunda, makine ciddi iç sürtünme yaşar, bu da torkta büyük bir düşüşe yol açar ve derin kuyu operasyonları sırasında ünitenin tıkanmasına veya tamamen kilitlenmesine neden olur.
Buna karşılık, gelişmiş birDarbeli matkapFabrika, çekirdek dayanıklılığını ve yüzey sertliğini en üst düzeye çıkarmak için krom, nikel ve molibdenin hassas oranlarda aşılandığı birinci sınıf alaşımlı çelikler kullanmaktadır. Kritik gerilme bileşenleri, çok aşamalı gaz karbürleme ve bilgisayar kontrollü indüksiyon sertleştirme işlemlerinden geçmektedir. Bu gelişmiş metalurjik yaklaşım, çift katmanlı bir malzeme profili oluşturur: yüksek darbe altında felaket niteliğinde çatlamayı önleyen son derece dayanıklı, şok emici bir iç çekirdek ve aşındırıcı kaya tozundan kaynaklanan çizilmelere ve aşınmalara karşı dirençli, ultra sert, aşınmaya dayanıklı bir dış kaplama.
| Mekanik Metrik / Bileşen | Üstün Fabrika Standardı | Genel Piyasa Alternatifi | Sahada Operasyonel Etki |
| Piston Metalurjisi | Çok aşamalı yüzey sertleştirme işlemine tabi tutulmuş yüksek alaşımlı Cr-Ni-Mo çelik | Standart orta karbonlu çelik veya düşük dereceli indüksiyon alaşımı | Premium, 200 MPa kaya yükü altında mikro çatlamaya ve yüzey dökülmesine karşı 3 kat daha fazla direnç sağlar. |
| Tüfek Bar Giyim Hayatı | Bronz katkılı alaşım, karbonlanmış kamalarla birleşiyor. | Dökme demir veya karbonlanmamış çelik bileşenler | Premium, kayma olmadan istikrarlı ve düzgün dönüş sağlayarak, kırıklı tabakalarda matkap ucunun sıkışmasını önler. |
| Silindir Toleransı | 0,005 mm ile 0,010 mm aralığında hassas bir şekilde bilenmiştir. | Standart işleme hassasiyeti 0,030 mm ile 0,050 mm arasındadır. | Son derece dar toleranslar, hava sızıntısını en aza indirerek düşük basınçlarda bile yüksek vurma kuvvetini korur. |
Ayrıca, bileşen hassasiyeti, lokal aşırı ısınmayı önlemede kritik bir rol oynar. Bir silindir mikrometrik toleranslara göre işlendiğinde, ileri geri hareket eden piston ile iç silindir duvarı arasındaki boşluk mükemmel derecede homojen olur. Bu sıkı sızdırmazlık, optimum sıkıştırmayı sağlarken, kaya delici yağının ince, atomize bir tabakasının her hareketli yüzeyi kaplamasına olanak tanır. İşleme aşamasında bu küçük farklılıkları ortadan kaldırarak, gelişmiş fabrikalar, önemli ölçüde daha düşük iç sıcaklıklarda çalışan ve uzun bir hizmet ömrü ile genel ünitelerin sıklıkla arızalandığı saha operasyonlarında güvenilir çalışma sağlayan aletler üretir.
Analiz3S83 Modelinin Saha Uygulama Haritalaması ve Mühendislik Vaka Çalışması
Ağır hizmet tipi sondaj ekipmanlarının kullanımı, belirli saha ortamlarının derinlemesine anlaşılmasını gerektirir; zira açık ocak madenciliği için optimize edilmiş bir alet, derin bir yeraltı madeninde veya dar bir taşıma tünelinde kullanıldığında tamamen farklı operasyonel konfigürasyonlar gerektirebilir. Yeraltı madencilik operasyonlarında, alan kısıtlamaları ve havalandırma yönetimi öncelikli endişelerdir. Ekipman, operatörlerin aşırı yorgunluğa neden olmadan dar alanlarda kurulumları konumlandırmasına ve çalıştırmasına olanak tanıyan olağanüstü güç-ağırlık oranları sunmalıdır. Bu karanlık, nemli yeraltı ortamlarında, madencilerin güvenilir bir ekipmana ihtiyacı vardır.Madencilik İçin SondajBu sistem, dikey ve eğimli kaya yüzeylerine karşı düzgün bir ileri itme kuvveti sağlamak için sağlam hava destekli konfigürasyonlarla sorunsuz bir şekilde entegre olur.
Gelişmiş üretim prensiplerinin gerçek dünya performansına nasıl yansıdığını tam olarak anlamak için, belirli bir endüstri standardının tasarım profilini analiz edebiliriz: en zorlu madencilik ortamları için tasarlanmış ağır hizmet tipi hava destekli model. Önde gelen bir firma olarak...S83 Kaya MatkapıBu platform, yaklaşık 30 kilogram ağırlığı ve 83 mm'lik sağlam silindir çapıyla ağır hizmet tipi pnömatik mühendisliğinin zirvesini temsil etmektedir. Özellikle standart, hafif matkapların formasyona nüfuz edemediği veya birkaç vardiya içinde arızalanacağı operasyonlar için tasarlanmıştır.
Bu özel makinenin iç mimarisi, tork ve darbe enerjisini en üst düzeye çıkarmaya büyük ölçüde odaklanmıştır. Daha büyük silindir çapıyla, son derece sağlam kaya oluşumlarını kolayca parçalayan devasa bir darbe dalgası üretir. Dönme mekanizması, geri dönüş strokunda matkap çeliğini muazzam bir kuvvetle döndüren, derinlemesine yerleştirilmiş, sertleştirilmiş kamalı bağımsız bir tüfek çubuğu sistemi kullanır. Bu yüksek torklu yapılandırma, matkap ucunun yapışkan veya kırık kaya bölgelerinde sıkışmasını veya batmasını önler; bu, daha hafif ünitelerin delik ortasında durmasına neden olan yaygın bir sorundur. Güvenilir bir makine arayan satın alma yetkilileri için...S83 Kaya Delme Makinesi TedarikçisiSeçim, bir üreticinin bu yoğun iç kuvvetleri akıllı tasarım ve sağlam yapı ile ne kadar iyi yönettiğinin değerlendirilmesine bağlıdır. Çift ultra gerilimli yan çubuklar, sürekli iç geri tepme kuvvetlerini emmek için tam tork özelliklerine göre sıkılır ve sahada son derece dayanıklı ve bakımı kolay kalırken eşsiz penetrasyon oranları elde edilir.
Ayrıntılı ürün özelliklerine, mühendislik çizimlerine ve tüm ağır hizmet ekipmanı serisine ilişkin eksiksiz tedarik seçeneklerine ulaşmak için lütfen resmi kurumsal portalı ziyaret edin.https://www.y-sld.com/.
Yayın tarihi: 21 Temmuz 2026
